LS PLC位置控制系統在客車生產線中的應用
隨著客車制造業向智能化、柔性化方向快速發展,對生產線上的位置控制精度、響應速度及系統可靠性提出了更高要求。LS產電(現LS ELECTRIC)旗下的PLC(可編程邏輯控制器)憑借其高速處理能力、豐富的運動控制功能及穩定的網絡通信性能,在客車生產線的位置控制系統中得到了廣泛應用。本文結合客車生產線的典型工藝需求,探討LS PLC位置控制系統的架構設計、功能實現及應用優勢。
一、客車生產線位置控制需求分析
客車生產線通常包含焊裝、涂裝、總裝三大工藝環節,其中涉及大量位置控制場景:
- 焊裝車間:白車身總成在滑橇輸送線上的精準停靠、機器人焊接工位的工件定位、夾具的同步開合控制。
- 涂裝車間:自行小車(EMS)或擺桿鏈的精確停位、噴涂機器人往復機的同步跟蹤。
- 總裝車間:座椅安裝機械手的多軸定位、玻璃涂膠機器人的軌跡控制、輪胎擰緊機的位姿對準。
這些場景要求控制系統具備多軸聯動、高速定位、抗干擾能力強等特點,同時需與MES、機器人控制器等設備實現數據交互。
二、LS PLC位置控制系統架構
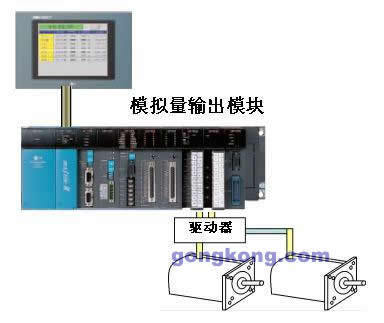
典型的LS PLC位置控制系統采用分層架構:
- 控制層:以LS XGT系列或GM系列PLC為核心,集成運動控制模塊(如XGF-PO2A、XGF-PM2A等)。XGT系列支持IEC 61131-3標準編程,具備最快0.016μs/步令的處理速度,可同時控制多達32軸。
- 驅動層:通過SERCOS III、EtherCAT或脈沖輸出方式連接LS伺服驅動器(如L7系列、LSP系列),實現位置、速度、轉矩的閉環控制。
- 執行層:由伺服電機、步進電機、氣動執行機構等組成,完成機械動作。
- 網絡層:通過EtherNet/IP、Modbus TCP、PROFIBUS-DP等協議與上位機、HMI、機器人控制器及MES系統通信。
該架構可靈活適配客車生產線的分布式布局,支持遠程I/O站擴展,降低布線成本。
三、關鍵功能實現
1. 多軸同步定位
利用LS PLC的內置凸輪開關功能和電子齒輪/電子凸輪指令,實現輸送鏈與機器人的同步跟蹤。例如,在總裝線上,當滑板輸送機運行時,PLC通過編碼器反饋實時計算工件位置,控制伺服機械手在動態中完成抓取,定位精度可達±0.5mm。
2. 高速位置鎖存
針對焊裝線白車身的快速停靠,XGT PLC的高速鎖存功能可在傳感器信號觸發瞬間(微秒級)捕獲當前位置,無需等待PLC掃描周期,有效提高停位精度。
3. 力矩控制與安全保護
在玻璃涂膠、輪胎擰緊等工藝中,PLC通過伺服驅動器的轉矩限制功能實現柔性接觸,防止工件損傷。配合安全PLC模塊(如XGT Safety)實現STO(安全轉矩關斷)、SLS(安全限速)等功能,滿足ISO 13849標準。
4. 配方管理與多車型切換
客車生產線常需混線生產不同車型。LS PLC支持配方寄存器功能,可將各車型的位置參數、速度曲線存儲為配方,通過HMI或MES指令一鍵切換,縮短換型時間。
四、應用優勢
- 高性價比:相比日系、歐系高端運動控制器,LS PLC在保證性能的同時成本更低,且編程軟件XG5000免費提供,降低工程投入。
- 開放兼容:支持多種工業以太網協議,易于與現有MES、SCADA系統集成。
- 穩定可靠:LS PLC通過CE、UL認證,具備較強的抗電磁干擾能力,適應客車車間惡劣環境。
- 維護便捷:模塊化設計支持熱插拔,故障診斷功能可快速定位問題,減少停機時間。
五、典型應用案例
某大型客車廠總裝車間采用LS XGT PLC搭配L7伺服系統,控制6臺座椅安裝機械手。系統通過EtherCAT網絡實現1ms周期同步,機械手在輸送鏈不停線的情況下完成座椅自動抓取、定位及擰緊,生產節拍由原來的12分鐘/臺提升至8分鐘/臺,定位精度穩定在±0.3mm以內,年故障率低于0.5%。
六、
LS PLC位置控制系統以其精準的運動控制、靈活的組網能力和良好的經濟性,為客車生產線提供了可靠的自動化解決方案。隨著客車行業對柔性制造與數字化車間的需求不斷升級,LS PLC將持續融合運動控制、安全控制與信息技術,助力客車制造企業實現降本增效與智能化轉型。
(本文僅供參考,具體系統設計需結合實際工藝要求進行選型與配置。)
如若轉載,請注明出處:http://m.gzyinying.cn/product/45.html
更新時間:2026-09-29 17:05:01